
 您当前的位置是:
平口钳的耐用性和材质有关系吗
平口钳作为机械加工中的基础夹持工具,其耐用性与材质选择密切相关。不同材质在硬度、韧性、耐磨性、抗腐蚀性等性能上存在差异,直接影响平口钳的使用寿命、夹持精度与适用场景。合理选择材质,是保障平口钳长期稳定工作的关键因素。
钳体材质决定整体刚性
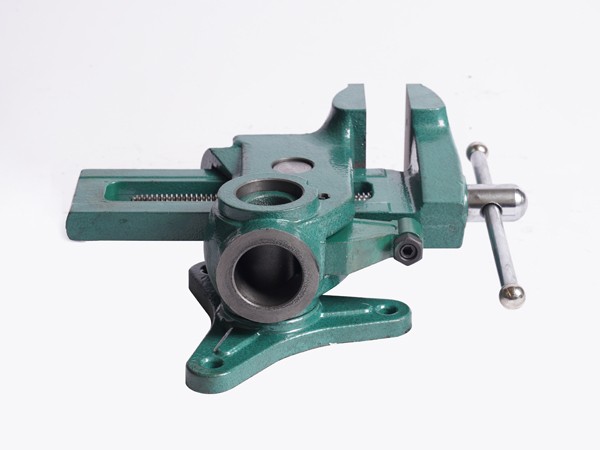
平口钳钳体的材质主要影响整体刚性与吸振性能。HT250级孕育铸铁是常见的钳体材料,布氏硬度在190-220HB之间,具备较高的强度与良好的吸振性,在切削加工过程中能有效吸收振动,保持夹持稳定性,同时成本相对适中,适用于大多数通用铣削、钻孔场景。
球墨铸铁与可锻铸铁也是常用的钳体材料,相比普通铸铁,其韧性更优,抗冲击能力更强,夹紧时不易发生弯曲变形,适合需要频繁装夹或承受较大夹紧力的工况。部分重型平口钳会采用碳钢本体结构,底座厚度可达38mm以上,刚性更强,适合重型铸件加工或高频振动场景,能有效降低钳体摆幅,延长使用寿命。
钳口材质影响耐磨性能
钳口是平口钳与工件直接接触的部位,其材质与热处理工艺直接决定耐磨性能。高碳钢是常见的钳口材料,经淬火处理后硬度可达HRC45-50,具备较好的耐磨性与夹持力,适用于钢件夹持及常规重切削加工,但材质相对较脆,不适合承受剧烈冲击。
工具钢与合金钢是更高性能的选择,如SK2工具钢、20CrMnTi合金钢等,经表面硬化处理后硬度可达HRC55-62,耐磨性显著提升,能长时间保持钳口齿纹清晰,夹持稳定不上翘,适合CNC加工中心、精密磨削等高精度加工场景。镍铬合金钢、钛锰合金钢等特种合金材料,硬度可达HRC58-62,兼具高强度与良好韧性,抗冲击抗挤压能力强,能抑制加工振颤,满足重切削与频繁换型的工况需求。
特殊材质适配特定环境
不锈钢材质平口钳主要用于特殊环境,如SUS440不锈钢,硬度在HRC48-55之间,虽略低于合金钢,但具备优异的防锈耐腐蚀性能,适合潮湿环境、化工行业或有防锈要求的精密测量场景,能避免因锈蚀导致的精度下降与寿命缩短。
此外,部分平口钳会采用可更换软钳口设计,如铜、尼龙、工程塑料等材质,用于夹持铝、铜等软质工件或精密件,避免钳口齿纹咬伤工件表面,同时保护钳口本体,延长硬钳口的使用寿命。
材质与热处理协同保障耐用性
材质的性能发挥离不开合理的热处理工艺。钳体导轨面经火焰淬火或表面硬化处理后,硬度可达HRC45以上,耐磨性显著提升,能减少长期使用中的导轨磨损,保持移动顺畅与精度稳定。丝杠采用中硬度钢或经渗碳淬火处理,硬度高且不易生锈,能承受巨大的轴向锁紧力,避免因螺纹磨损导致的夹紧力下降。
需要注意的是,材质并非越硬越好,需兼顾硬度与韧性的平衡。过硬的材质易脆裂,过软的材质易变形磨损,应根据实际加工工况选择合适的材质组合,同时配合规范的日常维护,才能充分发挥平口钳的耐用性能。