
 您当前的位置是:
平口钳的调校方法有哪些呢
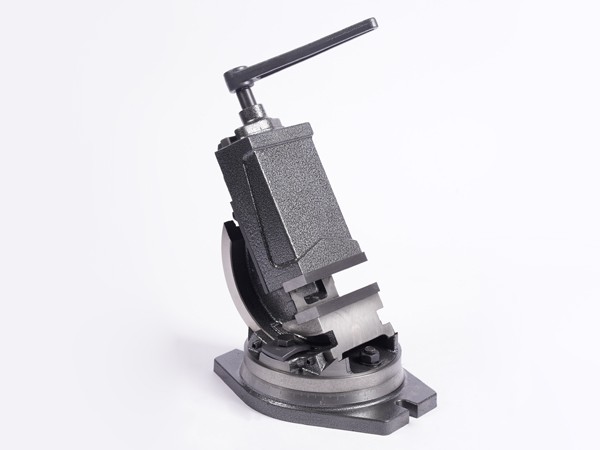
平口钳是铣床、钻床、磨床等机床上常用的装夹工具。其调校目的在于保证固定钳口与机床进给方向、主轴轴线之间保持稳定的平行或垂直关系。调校是否到位,会直接影响工件的位置精度、尺寸一致性和加工效率。
安装前清洁与定位
调校前应先将机床工作台和平口钳底面擦拭干净,清除铁屑、油污和毛刺。安装时可利用定位键将平口钳底面键槽与工作台T形槽对齐,再装入T型螺栓并预紧。预紧不宜一次锁死,应保留微调空间,便于后续通过百分表或直角尺进行位置校正。
百分表找正法
百分表找正是较常用的精密校正方法。将磁性表座吸附在主轴或横梁上,使百分表测头接触固定钳口平面,测杆预压约0.3—0.5mm,并将表盘调零。随后沿X轴或Y轴移动工作台,观察指针变化。若两端读数不一致,可用铜棒或橡皮锤轻敲钳体低侧,使钳口与进给方向平行或垂直。调整后应交替紧固压板螺钉,并再次复测,确保误差控制在加工要求范围内。
直角尺与划针找正法
对精度要求不高的场合,可采用直角尺或划针进行粗找正。直角尺找正时,将尺座紧靠机床导轨或基准面,使尺身贴近固定钳口,观察间隙是否均匀。划针找正则将划针固定在刀杆或主轴附近,移动工作台观察针尖与钳口之间的缝隙变化。该方法操作简便,但精度低于百分表,更适合一般平面加工前的初步定位。
纵向、横向与垂直度校正
平口钳调校通常包括纵向、横向和垂直度三个方面。纵向校正时,可在钳口内夹持平行垫铁,用百分表接触垫铁侧面,移动滑枕或工作台观察读数变化。横向校正可将钳体旋转90°后重复上述步骤。垂直度校正则通过升降工作台,检查固定钳口在Z向是否保持垂直。若发现偏差,可在钳口或底面适当垫入铜皮、纸片进行微调,但调整量应小,避免引入新的误差。
锁紧后复测与工件装夹验证
平口钳位置调整完成后,必须对角交替锁紧紧固螺钉,防止单侧受力造成位移。锁紧后应再次用百分表复测,确认钳口平行度或垂直度仍符合要求。装夹工件时,可在活动钳口与工件之间放置圆棒,使工件基准面更好地贴合固定钳口。夹紧后用手轻推垫铁,若垫铁不松动,说明贴合较为可靠。
总体来看,平口钳调校应以清洁定位为基础,以百分表找正为主要手段,辅以直角尺或划针粗校。调校过程中应坚持小步调整、反复复测、锁紧后再验证的原则,从而保证装夹位置稳定,满足后续加工精度要求。