
 您当前的位置是:
平口钳使用时工件松动该怎么调整才行
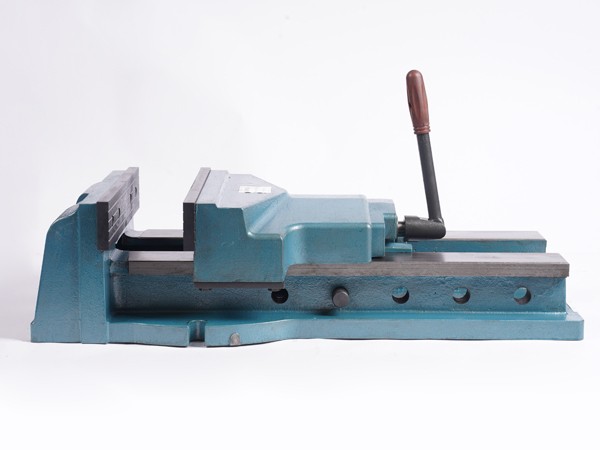
平口钳装夹后工件松动,通常不是单纯“拧紧手柄”就能解决。应先判断松动发生在工件与钳口之间、工件与垫铁之间,还是平口钳本体与工作台之间,再按装夹面、夹紧力、导轨贴合和底座固定逐项排查。
清洁装夹基准面
工件松动最常见的原因是钳口、垫铁或工件基准面有铁屑、油污和毛刺。装夹前应用刷子清理钳口齿纹,擦净导轨面和底座贴合面。工件基准面也应去除氧化皮、毛刺和残留冷却液。若基准面不干净,工件会出现“虚贴”,即使手柄拧得很紧,加工受力后仍会位移。
规范垫铁与工件位置
工件底部应垫等高平行垫铁,使待加工面高出钳口,避免刀具碰到钳口。工件应尽量靠在固定钳口一侧,并放在钳口中部,避免单侧悬空。夹紧前先用铜棒轻敲工件上表面,使工件底面与垫铁贴合,再逐步拧紧手柄。
检查垫铁贴合状态
夹紧后应左右抽动垫铁,确认垫铁不再松动。若垫铁仍能抽出或明显晃动,说明工件底面未贴实,应松开重新装夹。对于长工件,可在两端或中间增加支撑垫铁,避免切削振动引起翘起。
合理控制夹紧力
夹紧力不足会直接导致工件滑动,但夹紧力过大也可能使薄壁件、铝件变形,松开后回弹,造成定位不稳。可采用两段式夹紧:先轻转手柄使钳口接触工件,再用单手适度加力,通常额外旋转1/4至半圈即可。避免使用加力杆或锤击手柄。
处理钳口磨损与错位
钳口齿纹磨平、崩缺或安装面有异物,都会降低摩擦力。磨损较明显的钳口应修磨或更换。若两钳口不平行,工件受力会偏向一侧,容易滑移。可用百分表或塞尺检查钳口平行度,必要时调整镶条、清理导轨或更换磨损件。
排查导轨与丝杠间隙
活动钳身与导轨之间若有切屑、油泥或磨损,会使夹紧时钳口上翘或偏移,工件随之松动。可拆下活动钳身,清理导轨、下压块和钢球部位,检查是否有异物垫起接触面。丝杠、螺母磨损后会出现空行程,夹紧力传递不稳定,应及时更换。
检查底座与机床固定
若平口钳底座螺栓松动、T型槽配合不良或底面有铁屑,整个钳体在切削中会产生微小位移,表现为工件“跑位”。应重新清洁底面和工作台,按对角顺序紧固底座螺栓,并确认定位键安装到位。精密加工前可用百分表校正固定钳口与机床坐标轴的平行度。
优化受力方向与辅助支撑
主切削力应尽量朝向固定钳口一侧,减少工件被拉离定位面的风险。对刚性较差的工件,可增加辅助支撑、V型块或软钳口,避免单点受力。批量加工时,可记录手柄位置和夹紧顺序,保持重复装夹一致性。