
 您当前的位置是:
平口钳适合哪些小型加工场景的使用呢
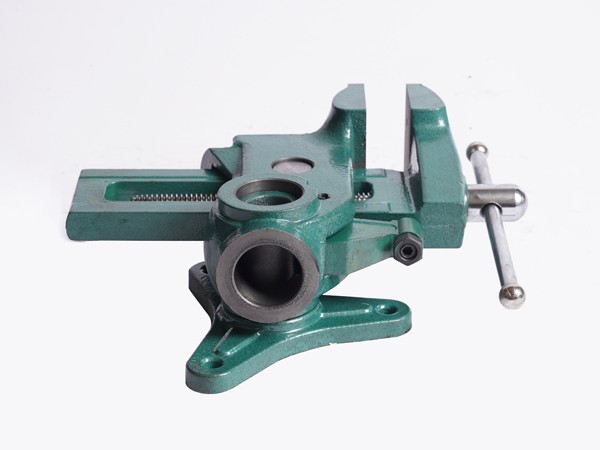
平口钳结构紧凑、装夹灵活,适合在小型铣床、钻床、磨床和加工中心上完成小批量零件加工。对于体积较小、形状相对规则的工件,平口钳能够提供稳定的定位基准和夹紧力,尤其适合矩形块料、板类零件、轴类零件和小型夹具配合使用。
小型零件铣削加工
平口钳常用于小型零件的平面铣削、台阶铣削、槽铣和轮廓加工。工件放入钳口后,可通过固定钳口和垫铁确定基准面,使加工面与机床进给方向保持较好的一致性。对于需要多面加工的小型零件,平口钳配合软钳口或可换钳口板,能够提高重复装夹的便利性。
钻孔与攻丝作业
在钻床或加工中心上进行钻孔、锪孔、铰孔和攻丝时,平口钳能够固定小型工件,避免切削扭矩带动零件转动。对于薄板类零件,可在钳口下方加垫等高块,使钻头下方留有空间,防止刀具损伤钳口。攻丝时夹紧力应适中,既要防止工件移位,也要避免薄壁件被压变形。
小型模具与治具加工
小型模具镶件、定位块、垫片、导向块和治具零件通常尺寸较小,但平面度和垂直度要求较高。平口钳装夹后可进行精铣、磨削或线切割前处理,保证基准面稳定。对于需要多次翻面加工的镶件,使用软钳口或修形钳口能够减少基准面损伤,提高加工一致性。
教学实训与小批量试制
在职业院校、实训车间和小批量试制场景中,平口钳装夹简单、调整方便,适合初学者掌握基准选择、装夹顺序和切削方向控制。小型试制零件往往批量不大、形状变化较多,平口钳可通过更换钳口板、垫块和压板快速适应不同工件,降低专用夹具开发成本。
精密零件二次装夹
对于已经粗加工或半精加工的小型零件,二次装夹时更需要注意表面保护和定位重复性。平口钳配合铜皮、软钳口或修形钳口,可减少钳口齿纹对已加工面的压伤。若零件尺寸精度要求较高,装夹前应清理基准面和垫铁,夹紧后检查工件是否贴合稳定,避免因夹持不当造成尺寸偏差。
磨床与小型检测辅助
在平面磨床或工具磨床上,平口钳可用于夹持小型块料、样板、量块座和检测辅助件。由于磨削切削力较小,平口钳能够提供足够的装夹稳定性。对于薄壁或易变形零件,可在工件下方垫平行垫铁,并适当降低夹紧力,防止磨削过程中产生翘曲或振动。
使用时的注意事项
平口钳虽然适合多种小型加工场景,但装夹前仍需确认钳口与机床导轨方向校正准确,工件基准面清洁无毛刺。夹紧时应避免用力过猛,防止工件变形或钳口损伤。加工完成后应及时清理铁屑和油污,保持导轨面和丝杠润滑,以维持装夹精度和使用寿命。