 您当前的位置是:
平口钳适合哪些精密零件的夹持和加工呢
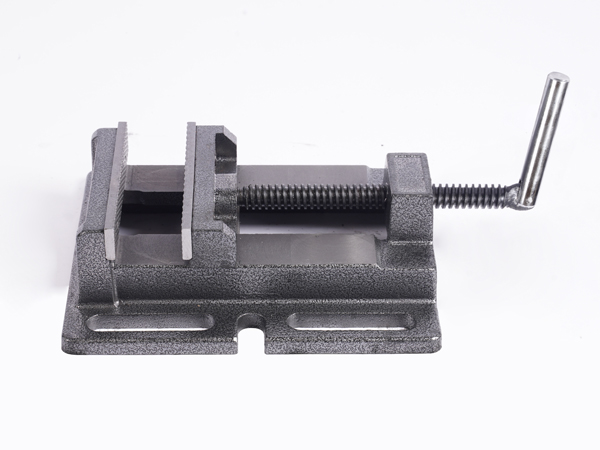
平口钳属于通用可调夹具,重复定位精度通常可达0.01—0.02mm,精密型平口钳可进一步提升定位稳定性。它适合形状规则、基准面完整、刚性较好的中小型零件加工,但对薄壁件、细长件和异形件需要配合垫铁、软钳口或辅助支撑使用。
中小型方形与矩形零件
平口钳适合夹持方形、矩形、板类和块类零件,如传感器安装板、连接板、定位块、滑块、阀体、壳体等。工件底面和侧面可作为定位基准,装夹后便于加工平面、台阶、槽和孔系。加工时应在工件下方放置等高垫铁,使工件底面贴实,避免悬空造成翘曲。
模具镶块与精密镶件
模具镶块、镶件、导柱座、导套座等零件对平面度、平行度和垂直度要求较高。平口钳固定钳口可作为垂直基准,配合百分表校正后,可用于铣削、磨削和精加工。对于已加工面,应使用软钳口或垫铜皮保护,防止钳口齿纹压伤表面。
孔系类与箱体类小零件
气缸座、阀座、泵体、法兰座等孔系类零件,若外形接近方形或矩形,也可用平口钳装夹。装夹时应优先保证基准面与固定钳口贴合,校正基准跳动后再加工孔系。对于批量孔系件,平口钳可与分度头或定位销配合使用,提高位置度稳定性。
电极与小型模具零件
石墨电极、铜电极、小型模具零件通常尺寸较小、形状规则,适合在精密平口钳上加工。由于电极对尺寸和表面质量要求较高,装夹时不宜过度夹紧,可通过定制软钳口增加接触面积,减少夹持变形。
自动化零件与结构件
传感器支架、直线导轨滑块、气缸座、安装座等自动化零件多为铝合金或钢件,结构相对规整。平口钳装夹效率高,适合中小批量加工。对于铝合金等软质材料,应控制夹紧力,必要时使用扭力扳手,避免因夹持力过大产生变形。
不适合直接夹持的零件类型
薄壁圆筒、细长轴、异形曲面件、无基准毛坯件不适合直接用普通平口钳夹持。薄壁件易受夹紧力影响产生椭圆变形;细长件悬伸过长时易振动;异形件缺少稳定基准面,装夹后定位误差较大。此类零件宜选用V型块、软爪、专用夹具或真空吸盘。
总体来看,平口钳适合夹持外形规则、基准清晰、刚性较好的中小型精密零件。实际应用中应根据零件材质、壁厚、精度要求和加工工序选择合适钳口,并通过清洁基准、垫实支撑、控制夹紧力和装夹后复核,保证加工稳定性。