
 您当前的位置是:
怎么挑选适合重型加工的平口钳工具
重型加工通常意味着切削深度大、进给量大、切削力高,对夹具的刚性、稳定性和精度保持能力提出更高要求。挑选适合重型加工的平口钳时,不能只看钳口宽度,还要综合判断本体材质、结构形式、丝杠设计、底座安装方式、钳口硬度以及机床工作台适配情况。
先看本体材质与整体刚性
重型加工时,平口钳本体需要具备足够的刚性和吸振能力。整体铸铁或球墨铸铁材质通常比普通薄壁结构更适合承受较大切削力,能够减少夹持过程中的微变形和颤振。选购时应关注钳体是否厚实、底座是否稳固、导轨配合是否紧密,避免选择结构单薄、晃动明显的产品。
关注钳口硬度与耐磨性
钳口直接接触工件,是夹持稳定性的关键部位。重型加工中,钳口容易受到较大压力和摩擦,建议选择经过淬硬、氮化或高频淬火处理的钳口镶块,提高耐磨性。如果加工钢件、不锈钢等较硬材料,钳口硬度尤其重要;如果加工铝件、铜件或已加工表面,则应配合软钳口、铜皮或保护垫片,减少压伤。
丝杠结构影响夹持稳定性
丝杠负责传递夹紧力,其结构形式会影响夹紧效率和长期使用稳定性。重型切削场景下,T型丝杠或加厚螺纹结构通常比普通细牙结构更适合承受较大扭矩,有利于减少松动和磨损。同时,丝杠转动应顺畅,不应有明显卡滞、回弹或间隙过大现象。
角固式结构更适合重切削
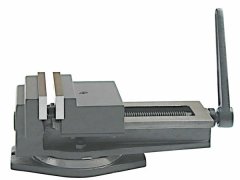
对于CNC铣削、加工中心开粗或大余量切削,角固式平口钳是常见选择。角固式结构在夹紧时能产生向下的拉力,使工件更紧贴基准面,有助于减少工件上浮、偏移和垂直度变化。如果加工中经常出现工件翘起、跑位或夹紧后位置变化,应优先考虑角固式或带拉紧结构的平口钳。
钳口尺寸要与工件匹配
钳口宽度、最大开口和钳口深度都要结合常用工件尺寸选择。钳口宽度过窄,夹持面积不足,重切削时容易松动;开口不足,则会影响较大工件的放入和定位。一般可按照常用工件最大尺寸预留一定余量,同时注意工件待加工面应高出钳口,避免刀具加工时碰伤钳口。
底座与机床工作台要适配
平口钳需要牢固安装在工作台上,底座T型槽、安装孔距、定位键位置必须与机床工作台匹配。国产设备和进口设备的T型槽尺寸可能不同,选型前应先测量工作台槽宽、槽距和台面空间。底座尺寸不匹配,不仅影响安装,还可能在重切削时造成松动或安全隐患。
精度指标不能忽视
重型加工虽然以切削量大为特点,但仍然需要稳定的定位精度。钳口平行度、垂直度、底座平面度和重复定位精度都会影响工件装夹质量。精度不足时,容易出现单边翘起、加工面倾斜、多次装夹不一致等问题。选购时应查看相关精度说明,并结合实际加工要求选择,而不是只追求大尺寸。
导轨和滑动面要稳定顺滑
活动钳身沿导轨滑动,导轨的直线度、配合间隙和表面处理都会影响夹持稳定性。重型加工中,如果导轨间隙过大,夹紧时活动钳口容易产生偏移;如果滑动面粗糙,操作时会费力,也会影响定位一致性。优质平口钳通常会对导轨和定位面进行精细加工,并保持良好的配合状态。
根据加工类型选择结构形式
普通铣削、钻孔等轻中度加工可选择通用型平口钳;CNC重切削、模具开粗、厚钢板加工等场景,更适合选择角固式、重型加长款或带底全封闭款。带底全封闭结构通常具有更好的基准稳定性和防护性,无底款则更利于降低装夹高度和多钳布局,具体应根据机床空间、工件高度和加工方式确定。
到货后要进行装夹验证
平口钳到货后,应先检查外观是否有裂纹、毛刺和磕碰,再测试丝杠开合是否顺滑、钳口闭合是否贴合。安装到机床后,可用标准试块或工件进行试夹,检查夹紧后是否松动、工件是否上浮、钳口是否偏摆。若发现底座贴合不好、钳口磨损明显或夹紧后位置变化,应及时调整或更换。
总体来看,挑选适合重型加工的平口钳,应围绕刚性、夹持力、钳口耐磨性、丝杠稳定性、底座适配性和精度保持能力进行综合判断。选型时既要匹配工件尺寸和机床工作台,也要考虑加工强度与材料类型。只有在结构、精度和安装条件都匹配的情况下,平口钳才能在重型加工中保持稳定夹持,减少振动、跑位和加工误差。