
 您当前的位置是:
平口钳的使用注意事项有哪些
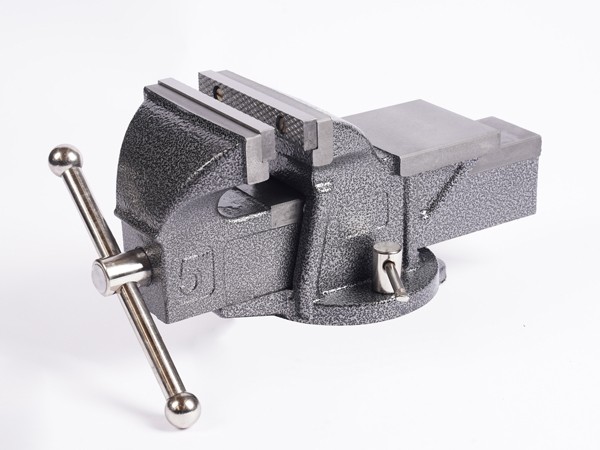
在使用平口钳之前,首要任务是确认设备状态。操作者需仔细检查钳口是否存在崩缺或过度磨损,活动钳口与固定钳口的平行度误差应控制在合理范围内。同时,必须用毛刷或棉纱彻底清除导轨面、钳口及工作台上的铁屑、油污等杂质。任何微小的异物都可能在夹紧时硌伤工件表面,甚至导致夹持不稳。
科学选择夹持位置与支撑
正确的装夹位置是保证加工精度的基础。工件应尽量夹持在钳口的中部,避免偏置受力。对于长工件或悬伸较长的部位,必须在下方垫入等高块进行支撑,以防止切削力引起振动或弯曲变形。此外,工件的被加工面必须高出钳口平面,若高度不足,应使用平行垫铁将工件垫高,确保加工顺利进行。
精准控制夹紧力与防护
夹紧力的控制直接关系到工件的完整性和设备的寿命。使用手柄加力时,感觉阻力明显增大即可,切忌使用加长套管过度拧紧,以免造成工件变形或钳口受损。在夹持已加工表面或软质材料(如铝合金)时,必须在钳口与工件之间垫入铜皮、铝皮或专用软钳口,这不仅能防止工件表面留下压痕,还能有效保护钳口免受损伤。
规范操作与防敲击原则
在装夹过程中,为确保工件底面与垫铁紧密贴合,可以一面夹紧,一面用铜棒或木锤轻击工件上平面,但严禁使用铁锤等硬物直接敲打钳身或活动钳口,以免破坏平口钳的精度。此外,操作者应确保手部远离切削区域,遵守基本的安全规范,防止在加工过程中发生意外伤害。
特殊工件的针对性处理
面对薄壁件、细长杆或异形件等刚性不足的工件时,需采取特殊的装夹策略。薄壁件极易因夹紧力而发生椭圆变形,应采用宽钳口增大接触面积,并适当减小夹紧力;对于圆柱形工件,建议卧放在V型块中再用平口钳轻夹定位,避免直接夹持造成滚动或压痕。刚性较差的部位必须提前垫实支撑,防止加工时产生位移。
加工中的动态监控与调整
在切削加工过程中,切屑容易堆积在钳口与工件之间,造成局部压强剧增,压出凹坑。因此,应定期使用压缩空气或毛刷清理切屑。同时,切削参数的选择需合理,避免因切削力过大导致工件在钳口中微动,产生振纹。对于精密加工,还需考虑连续加工发热导致的热膨胀因素,必要时采用冷却液或分段加工策略,防止冷却后尺寸发生变化。