
 您当前的位置是:
平口钳的常见故障有哪些怎么解决
平口钳长期使用后,夹持力下降是较为常见的故障,表现为工件夹不紧、加工时发生窜动或打表偏差增大。造成夹持力不足的主要原因包括丝杠螺母磨损、导轨间隙过大、钳口磨损严重、润滑不足或液压系统缺油等。
解决方法方面,首先需检查丝杠与螺母的配合状态,若螺纹磨损导致打滑或间隙过大,应及时更换精密螺母或调整间隙;其次检查导轨面是否有铁屑、油泥堆积,清理后涂抹高粘附性锂基脂,避免使用流动性强的机油降低自锁能力;对于液压平口钳,需检查液压油是否充足、油质是否浑浊、管路是否漏油,必要时补充同型号液压油或更换密封件。
钳口磨损与变形修复
钳口是平口钳的易损部件,长时间夹持硬质工件或过度施力会导致钳口齿纹磨平、表面出现凹坑或裂纹,进而造成夹持不均、工件打滑甚至表面损伤。
钳口轻微磨损时,可使用磨床或砂纸将钳口工作面重新磨平,恢复平整度和摩擦力;若钳口齿纹严重磨损、出现裂纹或变形,则需更换新钳口。更换时应选择与工件材质匹配的钳口类型,夹持软质材料(如铝、铜)时建议使用铜钳口或加垫铜皮缓冲,避免钳口咬伤工件表面。
操作卡滞与转动困难处理
平口钳手柄转动困难、活动钳口移动卡滞,通常是由于丝杠长期缺油、导轨积尘、螺纹变形或内部进入铁屑杂物所致。
处理方法是先拆卸活动钳口,彻底清理丝杠、导轨及螺母内部的铁屑和油泥,检查丝杠螺纹是否有变形或损伤。清理完成后,在丝杠和导轨面均匀涂抹润滑脂,反复转动手柄使润滑脂充分渗透。若丝杠螺纹已严重变形或导轨拉伤,需更换相应部件;对于生锈卡死的平口钳,可先用白醋浸泡软化锈层,再用小苏打配合刷洗除锈,最后擦干并涂抹防锈油。
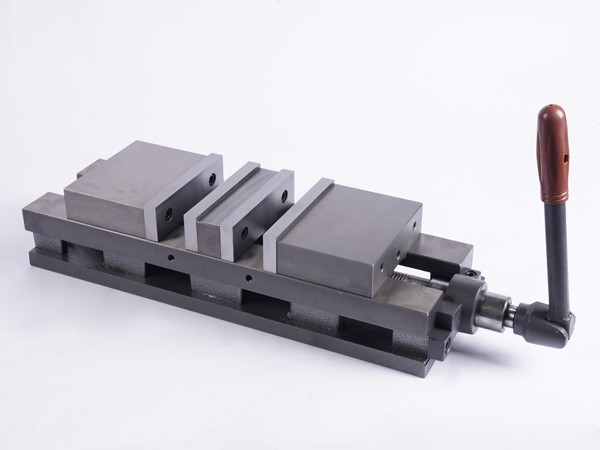
定位不准与工件偏移校正
加工过程中工件位置漂移、垂直度超差或重复定位精度下降,多因平口钳底座固定不牢、钳口未对中、定位面有铁屑油污或平口钳与机床坐标系不平行引起。
校正步骤包括:首先检查并紧固底座T型槽螺栓,确保平口钳本体牢固固定;其次清理定位面和钳口表面的铁屑、油污,避免杂质影响定位精度;然后使用百分表找正钳口,确保钳口与机床进给方向平行,平行度误差控制在0.05mm以内;最后检查对心机构是否卡顿、两侧钳口移动是否同步,必要时添加润滑油或更换磨损的定位销。
底座松动与固定不稳解决
平口钳使用时出现整体晃动、底座与工作台贴合不紧密,会导致加工振动加剧、工件表面产生振纹。该故障通常由底座固定螺栓松动、T型槽配合不良或底座平面变形引起。
解决方法为检查底座螺栓是否紧固,若螺栓松动则重新拧紧;若T型槽配合间隙过大,可加装楔形垫铁调整;若底座平面因长期重载发生变形,需通过刮研或研磨修复基准面,恢复底座与工作台的贴合度。日常使用中应避免超载夹持,防止底座因过度受力而变形。
生锈腐蚀与日常保养
平口钳长期暴露在潮湿环境或接触切削液未及时清理,会导致表面生锈、活动部件腐蚀卡死,严重影响使用寿命和夹持精度。
预防措施包括:每次使用后及时擦干水分和切削液残留,在金属表面涂抹薄层防锈油;长期不用时应将钳口微开状态存放,避免钳口长期闭合导致锈蚀粘连;存放环境保持干燥通风,避免长时间暴露在潮湿或腐蚀性环境中。对于已生锈的平口钳,可采用白醋浸泡、小苏打刷洗的方式除锈,处理后立即擦干并涂油保养。
综上所述,平口钳的常见故障多与日常维护保养不到位有关。定期检查丝杠、导轨、钳口及底座状态,及时清洁润滑、紧固螺栓,可有效延长平口钳使用寿命,保障加工精度与操作安全。