
 您当前的位置是:
工业平口钳的使用寿命一般是多久
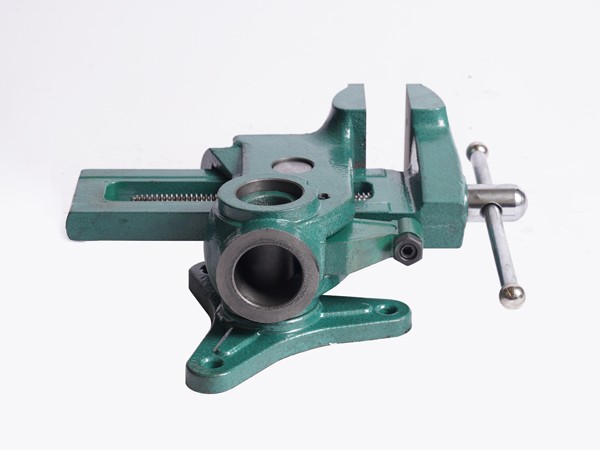
工业平口钳作为机械加工领域的基础夹具,其使用寿命直接影响企业的工装成本和加工效率。不同于易损耗材,平口钳属于长周期使用的耐用工装,其实际使用寿命受材料工艺、结构设计、使用工况及维护保养等多重因素共同影响,并非一个固定数值。以下从多个维度分析工业平口钳的使用寿命表现。
材料工艺决定基础寿命
平口钳的钳体材质和热处理工艺是影响使用寿命的核心因素。采用HT250级孕育铸铁或碳钢本体的平口钳,兼具足够的强度和良好的吸振性能,布氏硬度通常在190-220HB之间。钳口部分多采用高碳钢并经高频淬火处理,硬度达到HRC45-50,耐磨性显著优于普通碳钢。采用20CrMnTi合金钢并经过深冷处理的平口钳,其使用寿命较普通碳钢产品可提升3-5倍。球墨铸铁材质的钳体因组织致密、抗冲击性能强,在重载工况下也能保持较长的使用寿命。
结构设计影响磨损速度
平口钳的内部结构设计直接关系到关键部件的磨损速度。传统平口钳的丝杆位于活动钳口下方,上钳口受力较"虚",长期使用后滑轨磨损会导致钳口上翘,形成喇叭口形状,精度迅速下降。采用丝杆与L块组合结构或三点定位设计的平口钳,通过定位销向下压紧活动钳口,使钳口与滑轨始终保持零间隙贴合,即使滑轨出现磨损也不会影响夹持精度,使用寿命可达15-20年。全封闭式夹紧机构能有效防止铁屑进入内部,减少传动部件磨损。
使用工况决定实际损耗
平口钳的实际使用寿命与使用环境密切相关。在精密模具加工、高光件加工等轻切削场景中,平口钳主要承受静态夹持力,磨损较慢,使用寿命通常可达10年以上。在重型铸件加工、粗铣削等重载工况下,平口钳长期承受高频振动和冲击载荷,导轨和丝杆磨损速度明显加快,使用寿命可能缩短至5-8年。液压平口钳因夹紧力均匀可控、运动部件摩擦小,在正常使用条件下寿命可达10年以上,但需关注密封系统的完好性,一旦漏油将直接影响使用寿命。
维护保养延长服役周期
规范的日常维护是延长平口钳使用寿命的重要手段。每次使用后需及时清理钳口和丝杠上的铁屑、油污,防止杂质进入传动间隙造成磨损。定期为丝杆、导轨等运动部件涂抹润滑脂,保持传动顺畅,可有效减少摩擦损耗。建议每月检查一次平口钳的整体状态,包括钳口平行度、底面垂直度、丝杆间隙等关键指标,发现异常及时处理。长期不使用时,应在钳口涂抹防锈油并垫入保护垫,存放于干燥环境中。
维修翻新替代整机更换
当平口钳出现精度超差或局部磨损时,并非必须整机报废更换。对于钳口磨损、丝杆间隙过大、导轨拉伤等常见问题,通过专业维修翻新可恢复出厂精度,维修成本仅为新机价格的30%-50%。结构性磨损可通过刮研基准面、配磨导轨贴合面、更换精密螺母等方式修复,修复后的精度可达≤0.005mm,接近新机出厂标准。只有当钳体出现断裂或严重变形时,才建议更换整机。
综上所述,工业平口钳的使用寿命并非单一数值,而是受材料、结构、工况和维护等多因素综合影响。选用优质材料、合理结构设计、规范操作使用并坚持定期维护,可使平口钳保持较长的服役周期,为企业降低工装成本、提升加工效率提供有力保障。