
 您当前的位置是:
工业平口钳的维护方法有哪些呢
工业平口钳作为机械加工中应用广泛的通用夹具,其精度保持与使用寿命直接关系到工件装夹稳定性与加工质量。规范的维护保养不仅能延长设备使用周期,还能有效降低因夹具状态不良导致的工件变形、表面损伤等问题。掌握科学的维护方法,是保障生产效率和加工精度的基础。
日常清洁与防锈处理
每次使用前后应及时清洁平口钳。用毛刷清除钳口、导轨面及工作台上的铁屑、油污和灰尘,避免杂质硌伤工件表面或影响传动顺畅。对于精密加工场景,建议用干净棉纱蘸酒精擦拭钳口,去除残留油脂。清洁后需彻底擦干,防止水分残留引发锈蚀。
长期闲置时,应将钳口移动至最大位置,彻底清理后在导轨面、丝杆及钳口表面涂抹防锈油,并用油纸或塑料膜包裹存放于干燥通风环境中。若发现轻微锈迹,可用400目以上工业百洁布轻轻擦拭;严重锈蚀可喷涂除锈剂静置后擦拭,除锈后务必擦干并补涂防锈油。
传动部件润滑保养
丝杆、螺母及导轨是平口钳的核心传动部件,需定期润滑以保证操作顺畅。建议使用润滑脂或机油涂抹丝杆螺纹及导轨面,保持传动灵活、减少磨损。润滑频率根据使用强度而定,通常每月进行一次,高频使用场景可适当缩短周期。
需要注意的是,润滑前应先清除旧油污和铁屑,避免杂质混入润滑剂加速磨损。润滑后擦去表面多余油渍,防止油污吸附灰尘。对于铰链式或带自锁装置的平口钳,活动关节处也应定期涂抹润滑油,确保开合顺滑。
钳口检查与更换
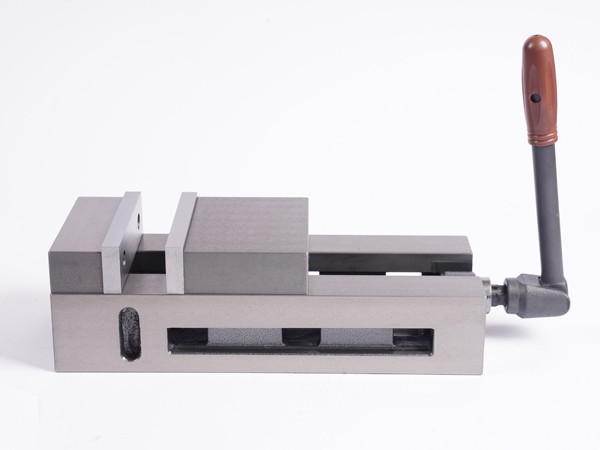
钳口是平口钳中磨损较快的部件。随着使用时间增加,钳口表面会逐渐光滑、失去摩擦力,甚至出现崩缺或过度磨损,导致夹持力不均、工件松动或变形。应定期检查钳口状态,发现磨损严重或平行度误差超过0.05mm时,及时更换或修磨钳口。
部分平口钳设计了可更换钳口结构,用户可根据加工需求选择不同材质或形状的钳口。对于软材料工件,建议配备铜钳口或尼龙软钳口,避免钳口咬合痕迹;对于已加工面保护,可使用铜皮或铝皮作为缓冲垫,厚度0.5-1mm为宜。
精度校正与部件检查
定期检查平口钳的安装精度与部件状态。活动钳口与固定钳口的平行度误差应控制在0.05mm以内,超差需及时调整或维修。校正时可在钳口内夹一块平行垫铁,用百分表检测侧面接触情况,确保钳口与工作台纵向、横向及水平位置准确。
检查手柄、杠杆系统及自锁装置是否完好。手柄出现裂纹或损坏会影响施力效果,需及时更换;杠杆系统连接松动或受损会导致夹持力不足,应修复或更换相关部件。同时检查螺母、螺栓等紧固件是否松动,及时拧紧以保证结构稳定。
规范使用与预防措施
正确使用是延长平口钳寿命的重要前提。夹紧工件时应松紧适当,仅用手扳紧手柄,严禁使用加力杆过度拧紧,以免损坏丝杆螺纹或导致钳口变形。对于薄壁件、细长杆等易变形工件,应采用多点分散夹持或垫等高块支撑,避免悬臂受力引起振动或弯曲。
加工过程中应定期清理切屑,防止铁屑堆积在钳口与工件之间造成局部压强剧增、压出凹坑。强力作业时,应尽量使切削力朝向固定钳身,利用机床刚性抵抗切削力,保证装夹稳定性。
总体而言,工业平口钳的维护保养需围绕"清洁防锈、润滑传动、检查钳口、校正精度、规范使用"五个方面展开。通过定期维护与正确操作,可有效延长设备使用寿命,确保加工精度与生产安全。