 您当前的位置是:
平口钳如何避免使用时出现安全事故呢
平口钳是铣床、钻床和加工中心常用夹具,使用不当可能造成工件飞出、刀具碰撞、工件变形或人员划伤。避免安全事故,需要从装夹前检查、规范夹紧、运行中防护和停机维护等环节进行控制。
装夹前检查平口钳状态
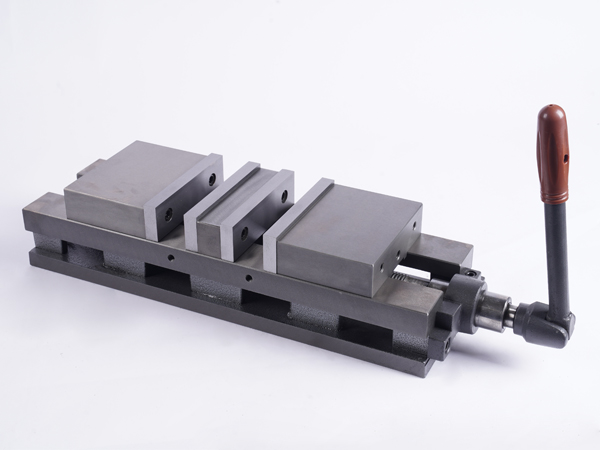
使用前应检查平口钳底座、导轨、丝杆、钳口和紧固螺栓是否正常。导轨面不得有铁屑、油污或毛刺,钳口齿纹不应出现崩缺、严重磨损或松动。丝杆转动应顺畅,若存在卡滞、晃动或异响,应停机排查后再使用。
清洁接触面再装夹
装夹工件前,应清理钳口、垫铁、工件基准面和平口钳底座。铁屑、油污和氧化皮会影响贴合度,导致工件夹持不牢或产生位移。清洁时应先清除颗粒物,再擦拭表面,避免带屑抹布划伤钳口。
规范使用垫铁和支撑
工件下方应使用等高垫铁支撑,垫铁需放置在工件实心部位,避免悬空。垫铁高度差应控制在较小范围内,防止工件夹紧后翘曲。工件加工面应高出钳口一定距离,通常可控制在5—10mm,避免刀具切削到钳口。
控制夹紧力避免过拧
夹紧力应满足加工稳定要求,但不能过度拧紧。薄壁件、铝件和铜件宜采用较低夹紧力,必要时在钳口与工件之间垫铜皮或软钳口。禁止用铁锤敲击扳手加力,以免损坏丝杆、钳口或造成工件变形。
确保工件靠紧固定钳口
装夹时应使工件基准面紧贴固定钳口,主切削力方向宜朝向固定钳口一侧,利用机床和夹具刚性抵抗切削力。若工件偏置或悬臂过长,容易在加工中产生振动、位移甚至飞出。
运行前进行稳定性确认
夹紧后应检查工件是否稳固,可用手轻推确认无明显松动。加工前需核对刀具、刀柄与平口钳、压板、垫铁之间是否存在干涉,必要时通过空运行或单段低速试运行确认安全。
运行中禁止接触运动部位
机床运转时不得用手清理铁屑、调整工件或测量尺寸。清理切屑应使用毛刷、钩子或吸尘装置,并确认主轴停转后再进行。操作旋转设备时不得戴手套,衣袖应扎紧,长发应收纳,防止被卷入。
停机后再做调整和维护
更换工件、调整钳口、清理铁屑、测量尺寸或排除故障时,必须先停机并确认主轴完全停止。平口钳长期停用时,应清洁导轨和丝杆,涂抹适量防锈油,钳口可微开存放,避免粘连和锈蚀。
平口钳的安全使用重点在于“装夹稳固、受力合理、运行隔离、停机操作”。现场应把检查、清洁、夹紧、复核和停机维护纳入标准流程,减少因松动、干涉和误操作带来的安全风险。