 您当前的位置是:
平口钳哪种钳口材质的耐磨性更好耐用
平口钳钳口的耐磨性主要取决于材料种类、热处理方式和表面硬度。硬度越高,齿纹保持性通常越好,但也要兼顾韧性,避免夹持硬质工件时崩口。不同工况下,适合的钳口材质并不相同。
高碳工具钢钳口
高碳工具钢是较常见的钳口材料,整体淬火后硬度一般可达HRC45—52,齿纹边缘保持性较好,成本也相对适中。其耐磨性能够满足多数铣削、钻孔和磨削场合,但若夹持未去氧化皮的毛坯件或高硬度材料,齿纹仍可能出现局部磨损。
合金渗碳钢钳口
20CrMnTi、42CrMo等合金钢常用于平口钳本体或钳口制造。渗碳淬火后表面硬度较高,芯部韧性较好,既能承受夹紧力,也能减少齿纹变形。此类材料在连续加工和重切削工况下表现较稳定,适合对夹持可靠性要求较高的场景。
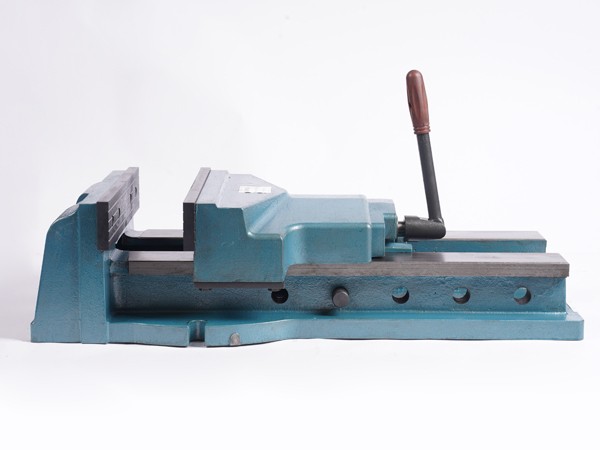
整体淬火合金钢钳口
整体淬火合金钢钳口硬度通常可达HRC58—62,表面耐磨性较强,适合精密加工、数控铣削和需要反复装夹的批量生产。由于硬度较高,钳口齿纹不易压塌,但加工软钳口或修形时难度会增加,通常需要预留可加工软钳口作为配套。
不锈钢钳口
不锈钢钳口的优势在于防锈和耐腐蚀,适合潮湿环境、冷却液较多或对清洁度要求较高的车间。但其热处理硬度上限通常低于优质合金钢,耐磨性不一定优于高硬度合金钢。若主要考虑防锈,不锈钢较合适;若主要考虑齿纹寿命,高硬度合金钢通常更有优势。
软钳口与可加工钳口
软钳口硬度较低,一般在HRC30—34左右,便于镗削、铣削和修形,能贴合异形工件表面,减少夹伤。其耐磨性不如硬化钳口,主要用于精加工定位,不宜长期夹持毛坯或承受大切削力。
按工况选择钳口材质
选择钳口材质时,应先确认工件类型和加工方式。加工铝、铜等软材料时,可选用软钳口或表面硬度适中的钳口,避免压伤工件;加工钢件、铸件或需要频繁装夹时,宜选用HRC58以上的高硬度合金钢钳口;毛坯件夹持较多时,应关注齿纹强度和抗崩口能力;精密磨削和测量场合,则需兼顾硬度、尺寸稳定性和防锈性。
总体来看,若以耐磨性为主要目标,整体淬火高硬度合金钢钳口通常更具优势;若需要兼顾防锈,可选择不锈钢材质;若用于精加工修形,则应配置软钳口。实际选型时,还应核对硬度范围、齿纹形式、钳口厚度和与平口钳本体的匹配性,避免只关注硬度而忽视韧性和加工适配性。