 您当前的位置是:
平口钳选购时要避开哪些常见的坑点呢
平口钳属于机加工常用通用夹具,选购时不能只看开口尺寸和价格。材质、精度、导轨配合、丝杠质量、底座适配和售后资料都会影响长期使用效果。提前识别常见问题,有助于减少装夹偏差、返工和后期维护成本。
避免只看开口尺寸,忽略精度匹配
平口钳的钳口宽度、最大开口和钳口高度需要与常用工件匹配,但精度等级同样重要。若加工精度要求较高,却选择平行度、垂直度和重复定位精度偏低的型号,容易出现工件上浮、尺寸漂移和批量偏差。通常可参考“夹具精度应高于产品精度”的思路进行匹配,精密加工场景宜选择重复定位精度更稳定的型号。
避免材质和热处理信息不透明
钳体材质、导轨面硬度和钳口热处理状态直接影响刚性和耐磨性。优质平口钳多采用整体铸铁、球墨铸铁或合金钢结构,导轨面和钳口经淬硬处理后更耐磨。选购时应关注是否提供材质说明、硬度范围和热处理工艺信息。若仅强调“加厚加重”而缺少具体参数,需谨慎判断。
避免忽视导轨配合与丝杠质量
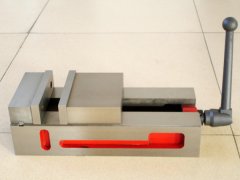
导轨配合间隙过大会导致活动钳身晃动,影响夹持稳定性;丝杠粗糙、轴向窜动大或转动卡滞,则会影响夹紧重复性。现场选购时可手动推动活动钳身,感受是否顺畅、有无明显间隙;转动丝杠时观察是否有卡顿、异响或松旷感。丝杠螺纹应均匀光滑,表面镀层不应有明显掉色或油污翻新痕迹。
避免底座与机床接口不匹配
平口钳底座T型槽宽度、螺栓孔位置和底座平面度必须与机床工作台匹配。若T型槽尺寸不一致,可能导致无法安装或锁紧不牢;底座平面度不足,安装后容易产生翘曲,影响工件基准。采购前应确认机床T型槽规格、螺栓规格和安装方式,必要时要求提供底座尺寸图。
避免被“多功能”结构误导
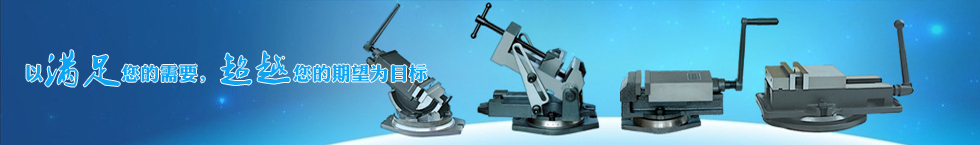
带旋转底座、快换模块或多工位结构的平口钳看似灵活,但附加结构可能降低整体刚性。重切削、铣削和磨削场景下,固定式底座通常更稳定;若频繁换型,可再考虑可更换软钳口、模块化钳口或并排配置方案。选购时应根据实际切削力、换型频率和精度要求选择结构形式。
避免缺少检测报告与验收标准
正规产品通常会标注平行度、垂直度、重复定位精度、钳口硬度和导轨配合间隙等指标。采购前可要求提供出厂检验记录或第三方检测报告,并在到货后复核钳口平行度、底座平面度和丝杠转动状态。缺少明确精度承诺和验收依据的产品,后续出现偏差时较难追溯。
总体来看,平口钳选购应围绕“精度匹配、材质透明、导轨丝杠可靠、底座适配、结构合理、验收有据”展开。先明确加工对象和设备条件,再对照关键指标逐项确认,能有效降低采购风险,提高夹具长期稳定性。