 您当前的位置是:
平口钳日常使用该如何做好防尘和防潮呢
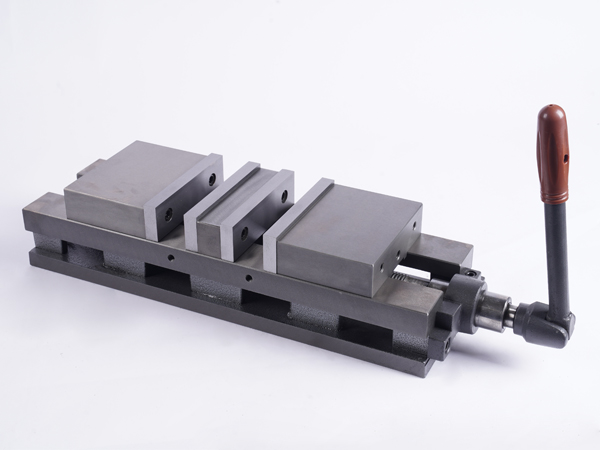
平口钳在机加工现场容易接触切削液、铁屑、油雾和粉尘,若防尘防潮不到位,导轨面、丝杠、钳口和底座平面容易出现锈蚀、卡滞或精度下降。日常使用中应把防尘防潮纳入班前、班中和班后管理,形成稳定习惯。
班前检查导轨与丝杠防护
开机前应检查平口钳导轨面、丝杠和钳口是否有灰尘、铁屑或残留切削液。若防护罩、刮屑板或防尘圈破损,应及时修复或更换,避免粉尘进入滑动面。发现油膜干涸,应补涂薄层导轨油或润滑脂,保持金属表面有连续防护。
加工中减少粉尘进入滑动面
铣削、钻削和磨削过程中,铁屑和粉尘容易落入导轨、丝杠和钳口缝隙。应尽量保持防护罩完整,避免拆除平口钳原有防尘结构。清理铁屑时可用毛刷或低压气枪,避免高压气直吹导轨缝隙,防止细小颗粒被压入摩擦面。
班后及时清洁并擦干水分
每次使用后应清除钳口、导轨、丝杠和底座面上的铁屑、油污与切削液残留。清洁后需用干净布擦干表面水分,尤其是钳口齿面、丝杠螺纹和底座T型槽部位。潮湿环境下,残留水分过夜更容易形成浮锈。
关键部位涂覆薄层防锈油
清洁干燥后,在导轨面、丝杠、钳口和底座定位面上均匀涂抹薄层防锈油。油膜不宜过厚,过厚容易吸附粉尘,过薄则防护不足。长期不使用时,可用防锈纸包裹关键部位,并放入工具柜或防潮箱中。
控制车间湿度与温差
车间相对湿度宜保持在40%—60%,湿度长期偏高会加速金属表面锈蚀,温差过大也可能引起结露。阴雨天或回南天应关闭门窗,必要时开启除湿机或空调除湿功能。平口钳不应放置在靠近水槽、冷却液箱或地面返潮区域。
规范存放位置与防尘覆盖
平口钳应放置在干燥、清洁、通风良好的位置,避免直接落地或与化学品混放。暂不使用时可加盖防尘罩,精密平口钳宜单独存放,避免与刀具、工件堆叠造成磕碰。存放区域应保持整洁,减少粉尘沉降。
总体来看,平口钳防尘防潮应从“使用中减少侵入、使用后及时清洁、关键部位涂油防护、环境湿度可控、存放位置规范”五个环节入手。坚持班前检查、班后清洁和定期巡检,能有效降低锈蚀、卡滞和精度损失,延长平口钳使用寿命。