
 您当前的位置是:
平口钳日常维护的周期该怎么合理安排呢
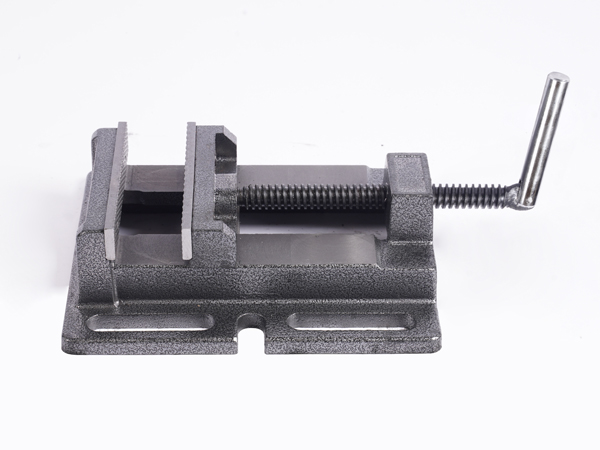
平口钳维护周期不宜只按“坏了再修”来安排,而应结合使用频率、加工环境和夹具类型分层管理。机用平口钳、精密平口钳、气动或液压平口钳的维护重点不同,周期也应有所区别。
每日:清洁与状态检查
每次加工结束后,应清除钳口、导轨、丝杠和底座上的铁屑、油污和冷却液残留。可用毛刷、棉纱或低压压缩空气清理,避免切屑进入滑动面。同时检查钳口是否崩缺、丝杠转动是否顺畅、固定螺栓是否松动。若发现夹紧力忽大忽小,应优先排查切屑卡滞和润滑状态。
每周:润滑与紧固检查
每周应对丝杠、导轨、活动钳口滑动面等部位进行润滑,涂抹适量润滑脂或防锈油,避免干磨和锈蚀。润滑前应先清除旧油污,防止杂质被带入摩擦副。同时检查T型槽螺栓、压板、定位键和钳口螺钉是否紧固。气动、液压平口钳还应检查气路、油路和接头是否有泄漏。
每月:精度与磨损评估
每月可用千分表检查固定钳口与导轨的平行度、垂直度以及钳口平面度。精密平口钳对平行度要求更高,若误差明显增大,会影响批量加工一致性。还要观察钳口齿纹磨损情况,磨损严重的钳口应及时修磨或更换,避免夹持力不均导致工件变形。
每季度至半年:深度保养
使用强度较高时,建议每三个月至半年进行一次较全面的保养。内容包括拆卸清理丝杠和螺母区域、检查导轨配合间隙、补涂防锈油、校核底座定位键和安装面。液压或气动平口钳还需检查密封件、压力稳定性和动作行程。若长期加工铸铁、粉尘较多,保养周期应适当缩短。
长期停用时的防锈管理
平口钳长期停用前,应彻底清洁并擦干水分,在导轨、丝杠和钳口表面涂覆防锈油。钳口可轻合或留小间隙存放,手柄置于竖直位置,避免螺纹长期受力。存放环境应保持干燥,远离切削液飞溅和潮湿区域,防止锈蚀影响后续精度。
按工况灵活调整周期
实际周期应根据生产班次、切削液类型、粉尘浓度和夹具负荷调整。连续加工、冷却液使用量大、铸铁粉尘多的车间,清洁和润滑频率应提高;精密加工车间则应更重视定期精度校核。建立维护记录表,记录清洁、润滑、精度检查和更换零件情况,有助于判断平口钳状态变化趋势。
总体来看,平口钳维护可按照“每日清洁检查、每周润滑紧固、每月精度评估、每季度至半年深度保养、长期停用防锈”的节奏执行。周期安排应结合夹具类型和现场工况灵活调整,避免过度维护造成浪费,也避免维护不足影响夹持精度。