
 您当前的位置是:
平口钳哪种类型更适合重型工件的加工
重型工件切削力大、装夹风险高,平口钳选型应优先关注夹持稳定性、抗上浮能力、本体刚性和钳口耐磨性。普通精密平口钳适合轻切削和精加工,重型加工则更适合角固式、液压式和大规格T型丝杆结构。
角固式平口钳适合重铣削
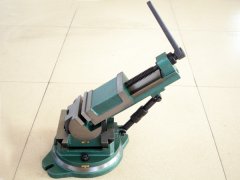
角固式平口钳在夹紧时通过楔面或斜面结构产生向下分力,可抑制工件被切削力抬起,减少铣削过程中的位移和振动。对于箱体、模具、法兰、轴类和厚板类工件,角固式结构在粗铣、钻孔和断续切削工况下表现较为稳定。
液压平口钳夹持力更稳定
液压平口钳通过液压系统提供夹紧力,夹持力输出平稳,重复性较好,适合批量加工重型工件。相比手动施力,液压方式能减少人为夹紧力差异,降低工件变形风险。但液压平口钳成本较高,维护要求也相对严格。
T型丝杆结构承载能力较强
重载平口钳常采用T型丝杆或大导程梯形丝杆,传动效率高,能承受较大轴向锁紧力。与光面一体导向结构相比,T型丝杆款通常更适合大切深、高进给的粗加工场景。若工件表面质量要求较高,也可选择带精磨导向面的重载型号。
本体材质与导轨刚性要足够
重型加工中,平口钳本体宜采用高强度铸铁、球墨铸铁或合金钢,导轨面应具备较好耐磨性。导轨间隙过大会影响夹持精度,长期使用后容易出现松动。选购时可关注导轨硬度、钳口硬度和本体加工精度,避免仅凭“重型”标签判断性能。
钳口形式与工件匹配
重型工件表面多为毛坯面或粗加工面,宜选用齿形钳口或硬化钳口,以提高摩擦力和抗滑移能力。若工件已完成精加工,则应改用软钳口或光面钳口,防止压伤表面。对于异形件,可配合V形钳口、定位块和辅助支撑使用。
安装接口与机床匹配
重型平口钳重量较大,安装时需确认机床工作台T型槽尺寸、底座宽度、钳口高度和主轴行程。多台并排使用时,应保证等高性和定位一致性,避免因安装误差导致工件受力不均。实际选型前,建议结合工件重量、切削参数和机床承载能力综合评估。