
 您当前的位置是:
平口钳选购前要明确哪些自身的需求点
平口钳属于通用夹具,规格和结构差异较大。选购前应先明确机床条件、工件类型、加工精度和批量要求,再匹配相应规格,避免只按价格或外观选择。
明确机床类型与安装接口
首先要确认平口钳安装在铣床、加工中心、磨床还是钻床上。不同机床对底座长度、宽度、高度和T型槽尺寸要求不同。若底座与工作台T型槽不匹配,安装后会出现锁紧不稳或干涉主轴行程的问题。多台并排使用时,还需确认钳口高度一致,保证工件基准统一。
确认工件尺寸与夹持范围
工件最大长度、宽度和高度决定了钳口宽度与开口行程。常用工件被夹持长度不宜小于钳口宽度的2/3,否则夹持稳定性不足。若经常加工长板、箱体或异形件,可考虑加大开口规格或配置辅助支撑。对于小批量多品种加工,还应关注钳口更换是否方便。
判断加工精度等级
普通钻孔、粗铣对精度要求相对较低,常规机用平口钳即可满足。数控铣削、模具修配和精密孔系加工则应关注钳口平行度、固定钳口垂直度、底面平面度和重复定位精度。精度指标应与产品公差相匹配,夹具精度通常应高于工件要求,才能保证稳定加工。
评估切削负荷与夹持稳定性
重载铣削、断续切削和大直径钻孔对夹持力要求较高,宜选择本体刚性好、导轨面耐磨、夹紧结构稳定的型号。轻切削和精加工可侧重精度和表面保护。若工件表面已完成精加工,应配置软钳口,避免压伤表面。
考虑批量效率与操作方式
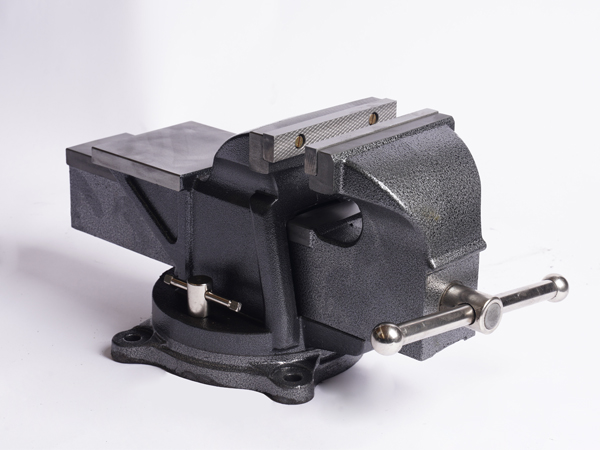
单件小批加工可选择手动平口钳,操作灵活、成本较低。批量生产可关注快换钳口、气动或液压夹紧方式,减少装夹时间。旋转式平口钳适合需要角度调整的工序,但重切削时应重点确认锁紧可靠性。
结合预算与维护条件
选购时应在满足精度和稳定性前提下控制成本。液压、气动和精密型平口钳投入较高,维护要求也更严格;普通手动平口钳维护简单,但效率相对较低。若车间切削液较多,还应关注防锈性能和密封结构,减少后期维护压力。
总体来看,平口钳选型应从机床接口、工件尺寸、精度等级、切削负荷、批量效率和预算维护六个方面梳理需求。明确这些条件后,再对照规格参数和出厂检验数据进行选择,能提高匹配度并降低后期使用风险。