
 您当前的位置是:
平口钳使用时装夹速度该怎么提升才行
平口钳装夹速度受钳口结构、夹紧方式、工件一致性、辅助定位和操作习惯共同影响。单纯加快手柄转动速度并不能稳定提升效率,更可靠的做法是从快速接近、快速定位、快速夹紧和减少找正时间四个环节优化。
选用快动或快速夹紧结构
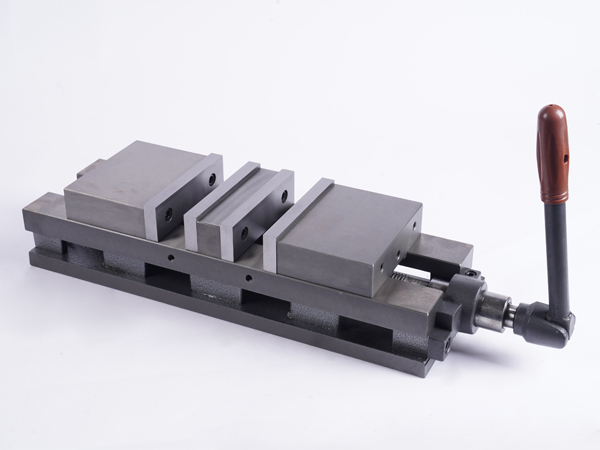
传统平口钳依靠丝杠螺母传动,活动钳口需要多圈转动才能接近工件,效率较低。快动平口钳通常可先通过推拉或半螺母结构让活动钳口快速移动到工件附近,再用手柄微调夹紧,减少空行程。若车间经常加工尺寸相近的零件,快动结构对效率提升较为明显。
采用气动或液压夹紧
批量加工时,手动拧紧手柄仍是耗时环节。气动平口钳、液压平口钳可通过气缸或液压缸实现同步夹紧,操作者只需放置工件并触发开关即可完成装夹。这类方式夹紧力更稳定,也便于与自动化产线配合,适合重复性较高的生产场景。
使用快换底座与定位销
平口钳每次上机后重新找正会占用较多时间。采用带定位键、定位销或快换底座的安装方式,可使平口钳放回工作台后保持较高重复定位精度,减少百分表反复校正。对于多品种小批量车间,快换底座能明显缩短换产准备时间。
配置专用或软钳口
工件形状规则、批量稳定时,可加工专用软钳口,使钳口轮廓与工件贴合。软钳口能减少反复调整位置的时间,也降低工件压伤风险。对于异形件,可配合V形块、角度垫块或定制钳口,把不规则装夹转化为稳定面接触,避免每次现场临时垫块。
规范垫块与基准使用
装夹前清理钳口、导轨和工作台铁屑,可减少因杂质导致的重复调整。垫块应选用高度一致的标准件,放置在工件实心部位下方,避免悬空造成尺寸波动。装夹时优先让工件基准面紧贴固定钳口,使切削力朝向固定侧,既能提高稳定性,也能减少找正次数。
控制夹紧力与操作节奏
夹紧力不足会导致工件移位,夹紧力过大则可能变形,二者都会增加返工时间。钢件、铸铁件和铝件所需夹紧力不同,可借助扭力扳手或带压力调节的气动、液压装置进行控制。操作时应先轻夹确认位置,再按工艺要求锁紧,避免反复松开重夹。
总体来看,提升平口钳装夹速度应优先缩短空行程、减少找正次数、稳定夹紧力,并结合批量大小选择快动、气动、液压或快换底座等方案。对于单件多品种,可侧重快换底座和软钳口;对于批量生产,则更适合气动、液压和专用钳口组合。