
 您当前的位置是:
平口钳适配不同工件尺寸的选购技巧是
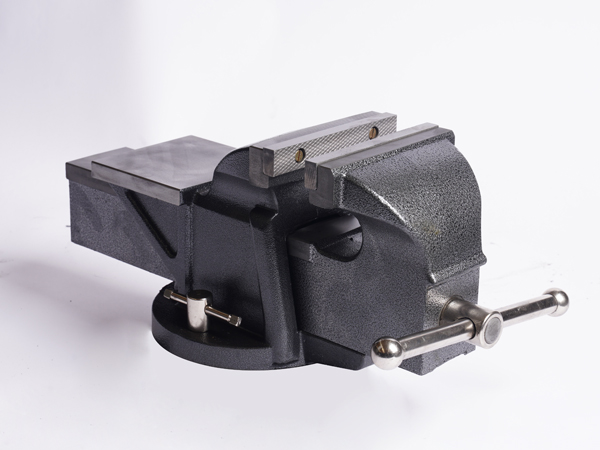
平口钳适配工件尺寸,不能只看“开口多大”,还要结合钳口宽度、钳口高度、行程、底座安装空间和加工刚性综合判断。尺寸匹配合理,装夹才稳定,加工精度也更易保持。
以钳口宽度确定夹持范围
平口钳规格通常按钳口宽度标注,常见有100mm、125mm、160mm、200mm、250mm等规格。为保证夹持稳定,工件被夹持部分长度一般应达到钳口宽度的2/3以上。如果工件宽度超过钳口宽度,或夹持接触面积过小,加工中容易出现振动、倾斜和位置偏移,此时应更换更大规格平口钳或采用并排组合方式。
按行程匹配工件厚度
最大张开度决定平口钳能容纳的工件厚度。选型时应确认工件最大厚度小于平口钳最大行程,并预留一定夹紧余量。若工件厚度接近行程极限,丝杠有效啮合长度会减少,夹紧稳定性下降。对于薄板、垫块类零件,还需关注钳口能否提供足够接触高度,避免夹持过浅造成窜动。
关注钳口高度与工件高度关系
工件高度明显高于钳口深度时,夹持刚性会下降,重切削时更易产生振动。此时可通过等高垫块、加长钳口或定制钳口改善支撑条件。加工面应高出钳口足够距离,保证刀具不干涉钳口,同时底部需垫实,避免悬空受力导致变形。
长工件采用并排组合方式
狭长工件单台平口钳往往夹持长度不足,可采用两台或多台并排安装。并排使用时,应确认各台滑动面高度、钳口行程和定位面一致性,必要时选用可调整误差在0.01mm以内的组合规格,以减少多工位装夹带来的基准偏差。
异形件配合专用钳口
圆棒类工件可选V形钳口或带自定心结构的钳口;薄壁件、铝件和易划伤工件宜用软钳口;复杂轮廓件可配置仿形钳口或台阶钳口。通过更换钳口扩大适配范围,比单纯增大平口钳规格更经济,也更适合多品种加工场景。
校核机床安装空间
选型时还需确认平口钳底座尺寸、T型槽间距、手柄操作空间和主轴行程余量。若平口钳过高,可能影响刀具下探深度;若底座过宽,可能与机床立柱、防护罩发生干涉。对于加工中心,可优先选择带定位键、快换底座和标准化接口的型号,便于在多尺寸工件之间快速切换。
总体来看,平口钳尺寸适配应遵循“钳口宽度覆盖工件、行程满足厚度、高度保证刚性、组合扩展长度、钳口匹配形状”的原则。日常加工若工件尺寸跨度较大,可配置一台中等规格精密平口钳,再辅以快换钳口、V形钳口和并排底座,兼顾通用性与效率。