
 您当前的位置是:
平口钳使用时零件松动该怎么调整才行
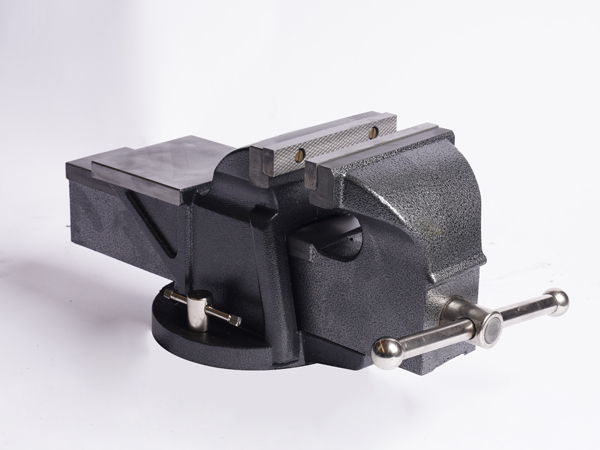
平口钳夹持时零件松动,通常与钳口贴合、导轨间隙、丝杠螺母、底座固定和装夹方式有关。调整时应先排除装夹问题,再检查传动与导向部件,避免只靠加大手柄力解决。
先确认工件装夹是否到位
工件底面应贴紧平行垫铁,基准面靠紧固定钳口。夹紧后可轻敲工件上表面,使其落实,再抽动垫铁检查是否松动。如果垫铁能被抽出,说明工件未贴实,需松开重新装夹。
清理钳口与导轨面
钳口齿纹、导轨面和丝杠上若有铁屑、油污或毛刺,会影响贴合和夹紧力。可用毛刷、棉纱和油石清理,保持钳口齿形完整、导轨面清洁。若钳口磨损严重,应及时更换,避免夹持力下降。
检查导轨镶条与活动钳身间隙
活动钳身与导轨间隙过大会使夹紧时钳口上翘,工件容易位移。可检查镶条或压板是否松动,适当调整镶条螺钉,使活动钳身滑动平稳、无明显晃动。调整时不宜过紧,避免造成爬行或磨损。
调整丝杠螺母间隙
丝杠与螺母磨损后会出现空行程,夹紧时力传递不足。可检查螺母锁紧机构是否松动,必要时按结构要求调整预紧量。若磨损较重,应更换丝杠螺母组件,以保证夹紧力稳定。
检查底座固定与定位键
平口钳底座螺栓松动、T型槽配合不良或底座平面不贴合,都会导致整体位移。应检查底座螺栓是否拧紧,定位键是否嵌入工作台槽内,底座与工作台之间无异物垫高。
优化装夹方式减少松动
工件应尽量靠近钳口根部夹持,避免悬伸过长。薄壁件、异形件可增加辅助支撑或使用软钳口、V形钳口。批量加工时可标记手柄位置,保持每次夹紧力一致。
液压平口钳需检查油压
若使用液压平口钳,夹持力下降可能与油位不足、油路进气或密封泄漏有关。应先检查液压油位,补油后排空,再观察是否有渗漏和压力不足情况。
总体来看,平口钳零件松动应先解决装夹贴合问题,再依次检查钳口、导轨、丝杠螺母和底座固定。多数情况通过清洁、调整间隙和更换磨损件即可改善;若钳体、导轨或丝杠出现明显变形,则需由专业人员检修或更换。