
 您当前的位置是:
平口钳夹持精度不够该怎么调整校准呢
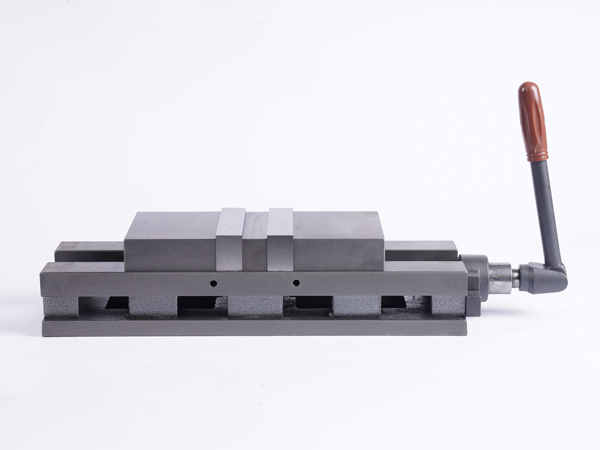
平口钳夹持精度不够,通常不是单一原因造成。钳口与机床坐标系不平行、钳口面磨损、垫铁不平、工件基准面不干净、丝杠间隙过大,都会导致加工尺寸波动。校准时应先清洁,再找正,再修钳口,最后验证装夹效果。
清洁基准面再开始校准
校准前应先擦净平口钳底座、导轨、固定钳口、活动钳口和工作台面,去除铁屑、油污、毛刺和磕碰痕迹。底座与工作台之间有细小杂物时,平口钳会被垫起,紧固后产生倾斜,后续打表数据也会失真。
用百分表找正固定钳口
将百分表装在主轴或磁性表座上,使测头垂直接触固定钳口平面,压缩量控制在0.3—0.5毫米左右。纵向移动工作台,观察表针变化,通过轻敲钳体调整位置,使钳口全长范围内读数差值控制在工艺要求范围内。紧固底座螺栓时应交替拧紧,紧固后再复测一次,避免锁紧过程造成偏移。
校核钳口与主轴垂直度
若加工垂直面、台阶面或孔系,还需检查固定钳口与主轴轴线的垂直度。可将百分表测头沿钳口上下方向移动,检查钳口面是否与Z向保持垂直。垂直度超差时,可通过垫薄片、修磨钳口铁或调整安装位置进行校正。
修磨软钳口恢复夹持面
批量加工时,若钳口面有磨损、磕痕或夹持高度不一致,可采用软钳口修磨方式恢复精度。修磨前先用百分表把钳口大致找正并锁紧,在钳口内夹入与工件尺寸接近的垫铁或试块,再用盘刀或精铣刀修平钳口夹持面和底面。修磨后应保证两侧钳口高度一致、夹持面平整,减少工件上翘和定位偏差。
检查垫铁与工件基准面
垫铁不平、工件基准面有毛屑或基准面本身不平行,也会造成夹持误差。装夹前应检查垫铁平行度,确认工件基准面清洁、平整。夹紧后可轻拉垫铁,若垫铁松动,说明工件未贴实,应松开重新装夹。对薄壁件或易变形件,可在活动钳口侧加圆棒或辅助支撑,使基准面更稳定地贴合固定钳口。
排查丝杠间隙与钳体状态
长期使用后,丝杠、螺母和导轨可能出现间隙,导致活动钳口夹紧时产生位移或上抬。可检查丝杠转动是否顺畅、活动钳身是否有明显晃动。若间隙较大,应调整或更换相关零件;对磨损严重的钳口铁、导轨面和底座结合面,可修磨或更换,必要时送检精度。
总体来看,平口钳精度校准应遵循“清洁—找正—修钳口—验证”的顺序。固定钳口与机床坐标系的平行度、垂直度是基础,软钳口修磨能明显改善批量装夹一致性,垫铁和工件基准面状态也不容忽视。对精度要求较高的加工,建议在每次重要换产或设备移动后重新校准,并用首件尺寸和百分表复测共同确认。