
 您当前的位置是:
平口钳在台钻作业中该如何正确使用
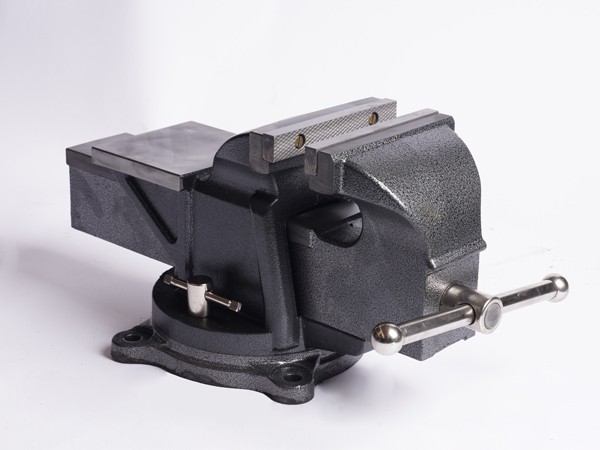
平口钳是台钻作业中常用的夹具,主要用于夹持小型工件、薄板零件或不易用手稳定的加工件。台钻钻孔时会产生旋转力和进给力,如果平口钳使用不当,容易造成工件松动、钻头折断、孔位偏移甚至人身伤害。正确使用平口钳,应从安装固定、工件装夹、对刀定位、钻孔控制和作业后清理等环节逐项落实。
安装平口钳要牢固可靠
平口钳使用前应先固定在台钻工作台上。安装时要清理工作台和钳底接触面,避免铁屑、油污影响贴合。固定螺栓应拧紧,防止钻孔过程中平口钳随钻头旋转或发生位移。若使用回转式平口钳,调整角度后应锁紧底座,确保钳体在台钻工作台上保持稳定。
工件装夹要稳固适度
工件必须夹牢后再开始钻孔,禁止用手直接拿着工件在台钻上加工。装夹时应将工件较平整的一面贴紧钳口或垫铁,保证受力均匀。夹紧力要适当,既要防止工件松动,也要避免用力过猛造成工件变形或钳口损坏。对于薄壁件、精密件或表面已加工件,可在钳口与工件之间垫铜皮、软木等保护材料,减少夹伤风险。
使用垫铁保证加工位置
当工件被加工面低于钳口时,钻头容易碰到钳口或无法顺利进给。此时应使用平行垫铁将工件垫高,使加工面高出钳口,保证钻头正常接触工件。垫铁放置要平整,工件与垫铁之间应尽量贴合。夹紧后可用手轻推检查工件是否松动,如有晃动,应松开后重新装夹。
对刀定位要准确
钻孔前应使钻头中心对准工件上的钻孔标记。可先移动平口钳或工作台,使样冲眼、划线中心或定位孔与钻头轴线基本重合。对刀时可让钻头缓慢接近工件表面,确认位置后再正式进给。若孔位要求较高,应结合划线、定位块或百分表等工具进行校正,避免钻孔后出现位置偏差。
钻孔过程要控制进给力
台钻启动后,钻头应平稳接触工件。开始钻孔和孔即将钻穿时,进给力要减小,避免钻头突然切入或穿透时发生卡滞、折断。钻小孔时压力不宜过大;钻较大孔时,可根据材料、钻头直径和台钻转速适当调整进给速度。钻孔过程中应观察工件是否松动、钻头是否偏摆,发现异常应立即停机检查。
安全防护要落实到位
台钻作业时应按规定穿戴防护用品,长发应盘入工作帽内,袖口应扎紧。严禁戴手套操作,防止手套被旋转部件卷入。清除铁屑时应使用毛刷、铁钩等工具,不得用手直接清理,也不得用嘴吹或用纱布擦拭。钻头未完全停止前,不得装卸工件、调整平口钳或更换钻头。
作业结束后及时清理保养
钻孔完成后,应先关闭电源,待主轴和钻头完全停止后再取下工件。随后清理平口钳钳口、导轨、丝杠和工作台上的切屑、油污,检查钳口是否有磨损、崩缺或松动。若平口钳短时间不使用,可对钳口和传动部位进行防锈处理,保持设备清洁和开合顺畅。
总体来看,平口钳在台钻作业中的正确使用,应做到安装牢固、装夹稳妥、垫铁合理、对刀准确、进给力可控、防护到位和作业后清理及时。只有规范操作,才能提高钻孔质量,降低工件飞出、钻头折断和设备损伤等风险,保障台钻作业安全。