
 您当前的位置是:
平口钳的使用禁忌有哪些需要留意
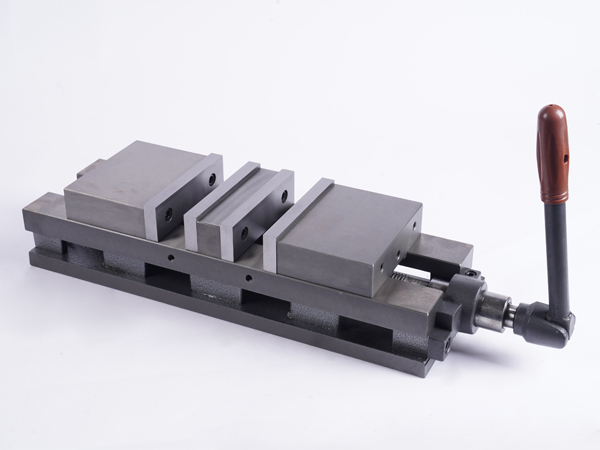
平口钳是机械加工中常用的基础夹具,其正确使用直接关系到工件的加工精度、表面质量和操作安全。在实际操作中,不规范的装夹和使用方式容易导致工件变形、表面损伤甚至引发安全事故。了解并遵守平口钳的使用禁忌,是保障加工质量的重要前提。
禁忌一:忽视装夹前的检查与清洁
装夹前未检查平口钳状态或未清理钳口是常见的错误。如果导轨面有异物、丝杆转动不畅或钳口存在崩缺与过度磨损,会导致夹持力不均,引发工件松动或变形。此外,钳口和工作台上的铁屑、油污若未清理干净,在夹紧时杂质会硌伤工件表面,影响加工精度。
禁忌二:夹持位置与高度不当
工件在平口钳中的位置直接影响加工稳定性。工件不应偏置夹持,应位于钳口中部,避免悬臂受力导致变形。同时,工件的加工面必须高出钳口5~10mm,若加工面低于或齐平于钳口,刀具极易撞到并损坏钳口。对于长工件,伸出钳口的部分不宜过长,必要时需在下方垫等高块支撑,防止切削力引起振动或弯曲。
禁忌三:夹紧力度控制不当
过度拧紧是平口钳使用中的大忌。使用加力杆时若感觉阻力明显增大仍继续用力,过大的夹持力会在淬火钢件表面留下压痕,或使铝合金等软材料产生严重的咬合痕迹。对于陶瓷等脆性材料或薄壁件,蛮力拧紧甚至会导致工件碎裂或产生椭圆变形、翘曲。夹紧力度应适中,确保工件稳固且不发生变形即可。
禁忌四:未采取表面保护措施
直接用金属钳口夹持已精加工表面或软材料工件是不允许的。钳口直接接触已加工面会造成划伤或压伤;用淬火钢钳口直接夹持软材料也会留下不可逆的夹痕。在必须接触已加工面或夹持易损材料时,应在钳口与工件间垫上0.5~1mm厚的铜皮、铝皮、橡胶皮或使用软钳口进行隔离保护。
禁忌五:切削力方向与受力分析错误
在铣削加工时,若未考虑切削力方向,工件容易被拉离定位面发生位移。正确的做法是使主切削力朝向固定钳口,利用机床刚性抵抗切削力。此外,若采用压板辅助装夹,夹紧力应垂直向下,斜向施压会产生水平分力将工件推跑;压板也不应压在悬空处或单端单点施压,以免工件翘起或变形。
禁忌六:薄壁件与异形件装夹不规范
薄壁圆筒或板件在夹持时极易变形,若直接采用常规夹持方式,会造成工件报废。此类工件应采用多点分散夹持,使用宽钳口或专用弧形钳口增大接触面积,夹持力方向应垂直于薄壁面,避免径向挤压。对于圆柱形等异形工件,直接夹持容易造成滚动或压痕,应借助V型块、角度垫铁等辅助工具进行定位。
禁忌七:忽视动态加工中的切屑与温度变化
加工过程中铁屑若堆积在钳口与工件之间,会造成局部压强剧增,压出凹坑。连续加工导致的工件发热膨胀,也可能在冷却后产生尺寸变化或夹持松动。因此,需定期清理切屑,并在精密加工时充分考虑热变形因素,必要时采用冷却液或分段加工策略。
总体来看,平口钳的使用禁忌主要集中在装夹前的检查清洁、夹持位置与高度、夹紧力度控制、表面保护、受力方向分析以及特殊工件的装夹策略等方面。规范操作不仅能保护工件和夹具,还能有效提升加工精度与安全性。