
 您当前的位置是:
平口钳夹持力的调试方法有哪些技巧
平口钳夹持力的调试是机械加工中的一项基础操作,直接关系到工件的定位精度、加工质量以及夹具本身的使用寿命。夹持力不足容易导致工件在切削过程中发生位移或振动,而夹持力过大则可能引发薄壁件变形或精加工表面受损。掌握合理的调试技巧,有助于在不同加工场景下实现稳定且适度的夹持效果。
依据加工工况预估力度
在夹紧工件前,需要根据具体的加工方式预估所需的夹持力。钻孔、铣削等切削力较大的工序,需要较高的夹持力来抵抗切削阻力;而锉削、划线等手工操作,只需保证工件不松动即可。调试时应结合工件的材质、尺寸和加工余量综合判断,避免盲目施力,确保夹持力与加工工况相匹配。
掌握手柄旋转的力矩控制
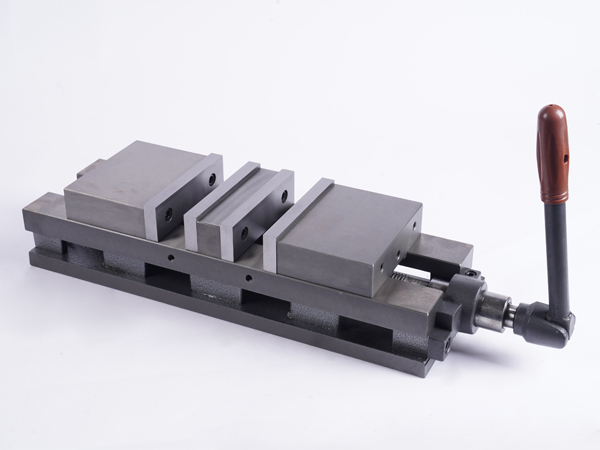
平口钳的夹持力主要通过旋转手柄的力矩来控制。常规操作中,通常单手握住手柄,利用手腕或前臂的自然力量进行旋紧,这种力度足以满足大多数常规夹持需求。调试过程中,应避免使用整只手臂甚至全身力量去压手柄,更不要随意在加长杆上悬挂重物,以免瞬间施加的力矩超出丝杆和螺母的承受范围,造成夹具内部损伤。
采用分步渐进的夹紧方式
对于易变形或薄壁工件,建议采用分步渐进的调试方法。首先将钳口轻轻贴合工件表面,消除间隙;随后施加初步的夹紧力,使工件定位稳定;接着进行找正或测量,确认位置无误后,再逐步增加夹紧力度至合适状态。这种分步调试的方式,可以有效避免因一次性夹紧力度过大而导致工件产生不可逆的形变。
利用辅助工具感知力度
在没有专业测力工具的情况下,可以通过一些辅助手段来感知夹持力的大小。例如,在钳口与工件之间垫入薄铜皮或铝皮,通过观察保护垫的压痕深度来间接判断夹紧力度。此外,也可以采用“试夹-松开-检查”的方法,先在废料上进行夹持测试,确认力度合适后再夹持正式工件,从而降低调试过程中的报废风险。
动态加工中的力度微调
在动态切削过程中,工件可能会因切削力的变化而产生微小的位移趋势。此时需要根据实际加工状态进行动态微调。若发现工件有轻微松动,应暂停进刀,适当增加夹紧力;若发现工件出现异常振动,则需检查夹持力是否过大导致工件内部应力释放,或是否因夹持不稳引起共振。动态微调要求操作者保持对加工状态的持续关注。
定期维护保障调试精度
平口钳的夹持力调试依赖于丝杆、螺母和导轨的良好状态。若丝杆缺乏润滑或导轨积屑,会导致手柄转动阻力增大,操作者容易误判为夹持力已足够,实际却因摩擦力过大而未能有效夹紧工件。因此,定期清理铁屑、润滑丝杆和导轨,保持传动部件的顺畅,是确保夹持力调试准确的前提条件。
总体来看,平口钳夹持力的调试需要结合加工工况、工件特性以及夹具状态进行综合判断。通过合理的力矩控制、分步夹紧以及定期维护,能够在保证加工质量的同时,有效延长平口钳的使用寿命,为机械加工提供稳定的装夹基础。